
複合加工機のメリット
パリソンとは、押出ブロー成形においてブロー成形前の筒状・管状の溶融樹脂のことです。肉厚分布の制御(パリソンコントロール)が製品肉厚均一性の鍵となります。
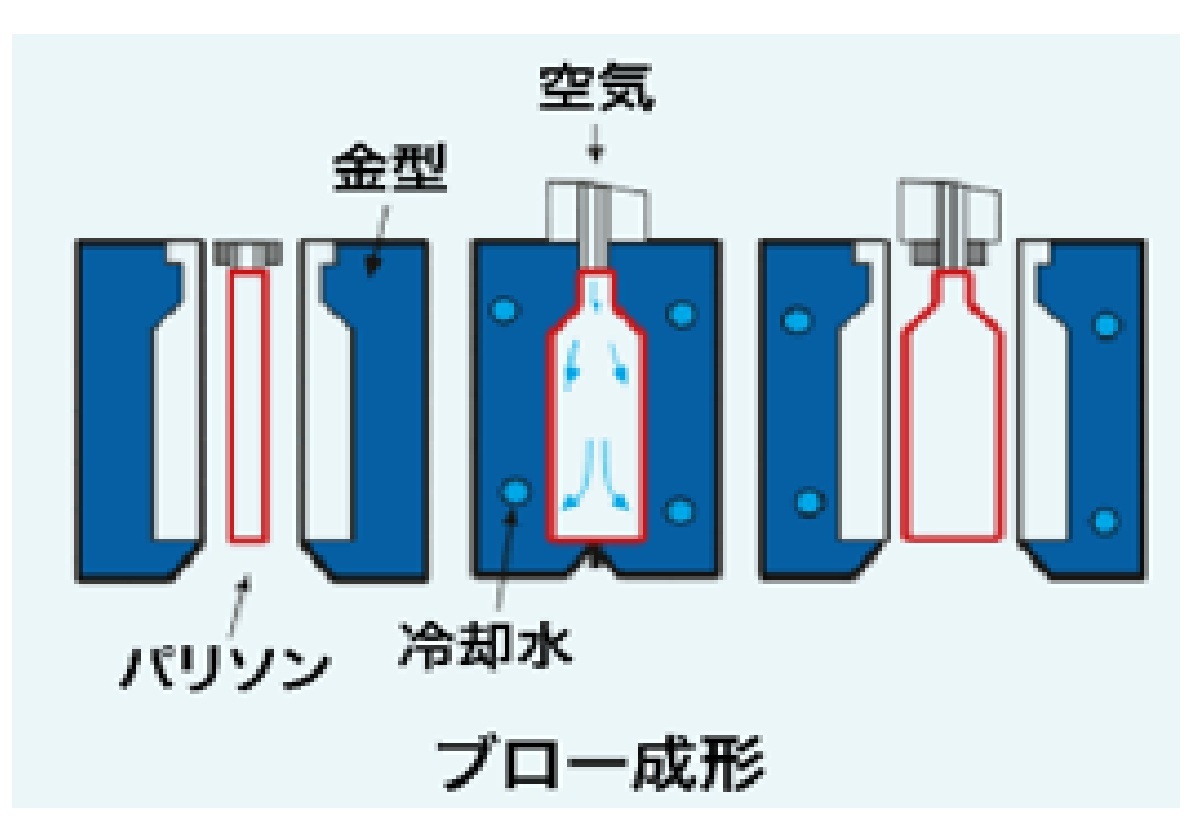
パリソン(Parison)成形は、プラスチックのチューブ状素材(パリソン)を金型内で膨らませて中空製品を作るブロー成形技術です。
パリソン部分は、加熱・可塑化された樹脂を押し出して作られるチューブ状の熱いプラスチック素材で、ブロー成形の出発点となります。パリソンの形状、温度、長さ、肉厚は最終製品の品質に直結し、壁の厚さや強度、重量、欠陥のリスクを左右します。
★ブロー成形工程の概要
①材料準備:乾燥ペレットを押出機に供給し、均一に溶融させます。
②パリソン押出:溶融樹脂をダイから押し出し、チューブ状のパリソンを形成します。直径や肉厚は製品形状に合わせて調整されます。
③金型内膨張:金型でパリソンを挟み、内部に圧縮空気を吹き込むことで金型形状に膨らませます。
④冷却・取り出し:膨らんだパリソンを冷却し、成形品として排出します。
★パリソンの種類
①ホットパリソン:押出直後の熱いパリソンをそのまま金型に入れて膨らませる方法。ダイレクトブロー成形とも呼ばれます。
②コールドパリソン(プリフォーム):射出成形で試験管状のパリソンを作り、再加熱して金型内で膨らませる方法。二段階式で高精度な成形が可能です。
パリソン成形は、ペットボトルや洗剤容器、化粧品容器、ガソリンタンクなどの中空プラスチック製品に広く用いられます。多層樹脂を共押出しして酸化防止や強度向上を目的とした製品も作られます。
パリソンの厚みや均一性が不十分だと、完成品に薄い部分や弱い角、重量不均一が生じる可能性があります。押出温度、出力、ダイギャップ、パリソンプログラミングの調整により、これらのリスクを制御できます。
(参考ブログ)
https://www.pec-kumata.com/post/parison