

③MATSUMURAの加工について 【炉中ろう付け加工】
パイプが繋ぐご縁を大切に。新卒入社してから株式会社MATSUMURAの4代目社長を務めています古川です。
金属部品の製造現場で「ろう付け」という接合方法をご存知でしょうか。
実はこの「ろう付け」、どの方式を選ぶかによって、製品の品質はもちろん、
見落とされがちな前後工程のコストまで大きく変わってきます。
今回は、金属加工の専門家の立場から、多くの現場で使われている「大気ろう付け」と、当社が採用している「炉中ろう付け」の違いについて、分かりやすく解説します。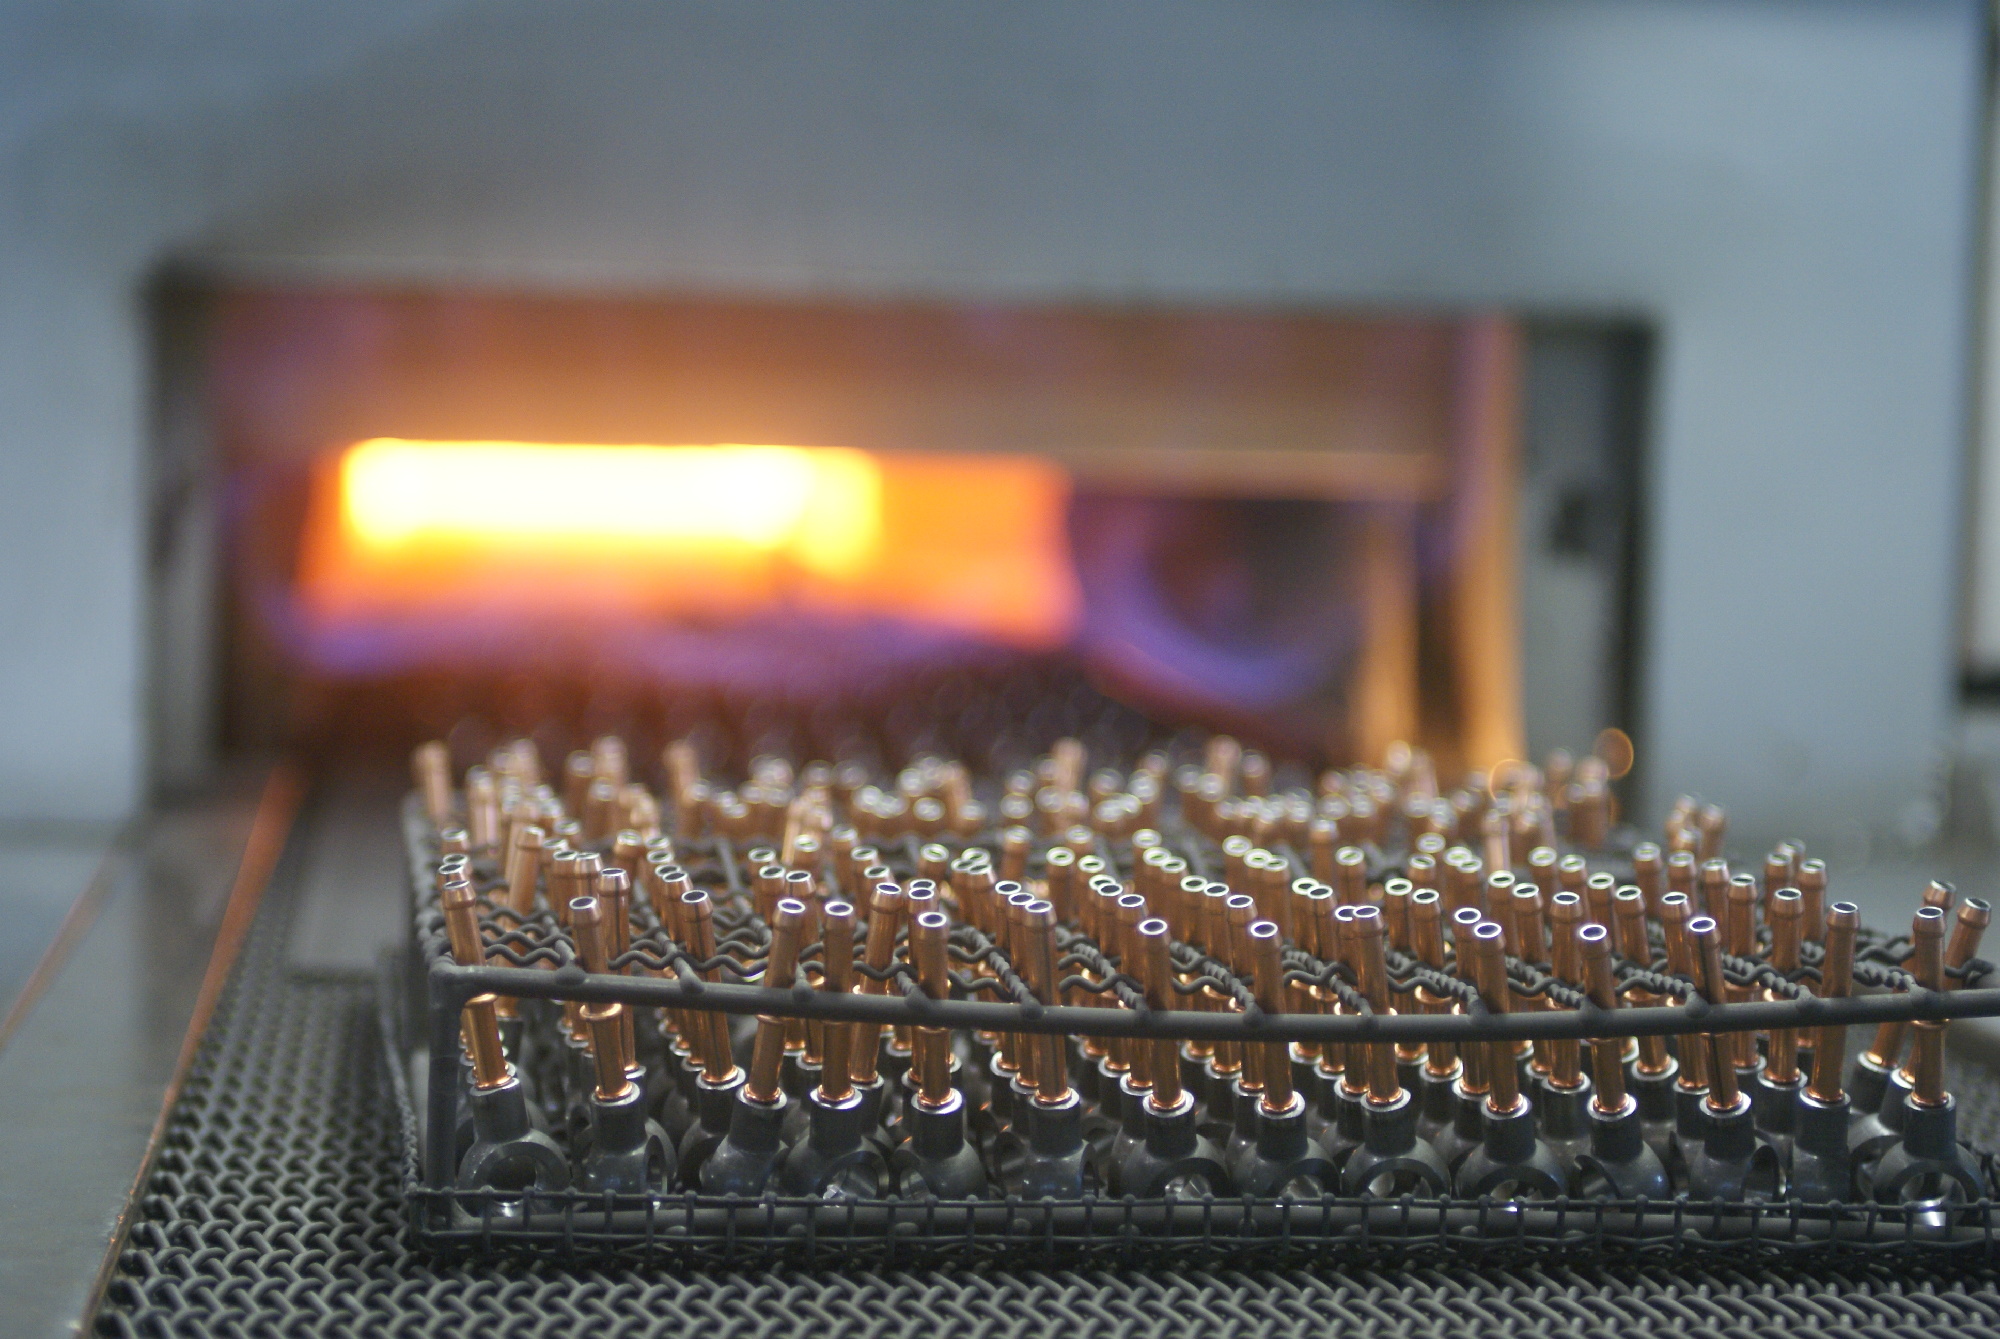
そもそも「ろう付け」とは
ろう付けとは、母材よりも融点の低い「ろう材」を溶かして金属部品同士を接合する技術です。
溶接のように母材そのものを溶かさないため、熱変形を抑えながら金属同士を強固につなぐことができ、自動車部品や配管、精密機器など幅広い分野で使われています。
「大気ろう付け」の一般的な課題
トーチやバーナーで局所的に加熱する「大気ろう付け」は、設備投資が少なく加工単価が安いため広く普及しています。
ただし、次のような課題を抱えていることは、あまり知られていません。
・作業者の熟練度によって品質にバラつきが出やすい
・局所加熱のため、加熱ムラによる歪みや残留応力が生じやすい
・空気中の酸素と反応し、黒ずみやすす(酸化皮膜)が発生する
・酸化防止のためフラックス(薬剤)の塗布が必須
・ろう付け後にフラックス洗浄・酸洗い・研磨といった後処理が必要になる
つまり、加工費そのものは安く見えても、前後の工程まで含めると想像以上にコストと手間がかかっているケースが多いのです。
「炉中ろう付け」という選択肢
一方、当社が採用している「炉中ろう付け」は、専用の炉の中でガス雰囲気を制御しながら金属を加熱する方式です。
酸化を防ぐ雰囲気の中で炉全体を均一に加熱・冷却するため、フラックスを使わずに(ノンフラックスで)接合できるのが最大の特長です。
炉の種類によって、それぞれ得意分野があります。
変成ガス炉(DX炉):鉄・鋼製品の接合に適し、連続炉による自動制御で大ロットでも安定した品質が得られます
水素炉(Niろう付け):水素の強力な還元作用により、母材と同等以上ともいわれる高い接合強度と、優れた耐熱性・耐食性を実現。ステンレスや耐熱鋼との相性がよく、高精度部品に適しています
いずれの方式も、毛細管現象によってろう材が接合面全体に均一に行き渡るため、手作業では出しにくい確実な接合強度・気密性が得られます。
また炉内全体を均一に加熱・徐冷するため、局所加熱特有の熱歪みや残留応力を最小限に抑えられ、複雑形状の部品でも寸法精度を維持しやすいという利点もあります。
炉中ろう付けの信頼性を象徴する例として、この工法は自動車の重要保安部品、それもガソリンが流れる配管にまで採用されています。
わずかなリークも許されない部品に選ばれているという事実が、この工法の気密性・接合強度の高さを物語っています。
比較のポイントは「単価」ではなく「トータルコスト」
発注の際、ろう付け単体の加工費だけで比較してしまうと、大気ろう付けの方が安く見えることがあります。
しかし、フラックス洗浄・酸化皮膜の除去(酸洗い・研磨)・歪み修正といった後工程まで含めて比較すると、炉中ろう付けはこれらの工程を大幅にカットでき、そのまま防錆・めっきや出荷へとスムーズに移行できます。工程全体で見たときのコスト削減効果・リードタイム短縮効果は非常に大きく、発注先を選ぶ際は「単価だけでは見えないコスト」まで含めて検討することをおすすめします。
まとめ
ろう付けの方式選びは、製品の品質・コスト・納期に直結する重要なポイントです。
特に高い気密性や強度、外観品質が求められる部品では、炉中ろう付けが有力な選択肢になります。
ろう付け工程の見直しや発注先の選定でお悩みの際は、専門家へのご相談をおすすめします。
MATSUMURAのホームページでそれぞれの工法について説明しています。



